







Přehled popisných symbolů k spirálovým vrtákům
Textový popis ke grafickým vysvetlikám.
 |
Středicí vrták 60 ° tvar A a R |
 |
Krátky spirálový vrták s válcovou stopkou |
 |
Dlhý spirálový vrták s válcovou stopkou |
 |
Spirálový vrták s kuželovou stopkou MORSE |
 |
Prodloužený spirálový vrták s válcovou stopkou |
 |
Extra krátky spirálový vrták s válcovou stopkou |
 |
Rychlořezná ocel |
 |
Rychlořezná ocel, vybrušované |
 |
Rychlořezná ocel s 8% podílem kobaltu, vybrušované |
 |
Rychlořezná ocel, válcované |
 |
Rychlořezná ocel s 5% podílem kobaltu, vybrušované |
 |
Tvrdokov |
 |
Lesklý povrch |
 |
Zlatý / černý pasivovaný povrch |
 |
Povlak TiAlN |
 |
Zlatý (bronz) povrch |
 |
Povlak TiN |
 |
Povlak AlTiN |
 |
Černý pasivovaný povrch |
 |
Povlak TiCN |
 |
Povlak TECRONA |
 |
Lesklý / černý pasivovaný povrch | ||||
 |
Pravořezné |
 |
Levořezné |
 |
Hloubka vrtání, např. 5x průměr |
 |
Vrcholový úhel, např. 130° |
 |
Úhel sklonu šroubovice, např. 40° |
 |
Navrtávaný úhel, např. 60° |
 |
Tolerance, např. h8 |
 |
Stopka: válcová |
 |
Stopka: s osazenou stopkou |
 |
Stopka: upínací tříplochá stopka |
 |
Stopka: Weldon |
 |
Stopka: MORSE kužel |
 |
Novinka |
 |
Vhodné pro přenosné vrtačky a akuvrtačky |
 |
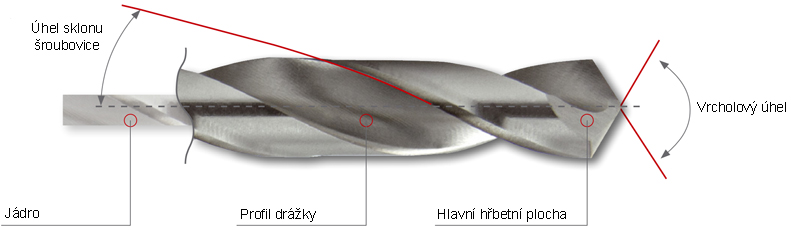
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
25-30 ° normální normální 118 ° tvar C |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
40 ° široký s oblými zadními hranami silné 130 ° tvar C |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
38 ° široký s oblými zadními hranami velmi silné 130 ° tvar C |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
35-40 ° široký, pro lepší odvod třísek normální 130 ° tvar C |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
36 ° normální zesílené 130 ° tvar C |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
40 ° široký, pro lepší odvod třísek normální 135 ° tvar C |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
40 ° široký s oblými zadními hranami velmi silné 130 ° tvar U |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
36 ° normální zesílené 130 ° tvar C |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
36 ° normální zesílené 130 ° tvar C |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
25-30 ° normální normální 130 ° tvar C |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
25-30 ° normální normální 90 ° vybroušená pouze drážka |
 |
Úhel sklonu šroubovice: Profil drážky: Jádro: Úhel hrotu: Tvar břitu: |
25-30 ° normální normální 120 ° vybroušená pouze drážka |
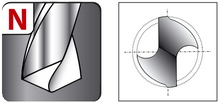 |
Tvar N: Broušení hrotu do kužele - normální broušení Použití: Pro všechny obvyklé vrtání do oceli, barevných kovů a plastických hmot. Vrcholový úhel vrtáku se upravuje podle obrobitelnosti materiálu. Výhody: Mohutné hlavní břity, necitlivost na nárazy a boční síly. Broušení je jednoduché a je možné jej vyhonávať ručně. Nevýhody: Široký příčný břit vyžaduje vysokou sílu pro posuv. |
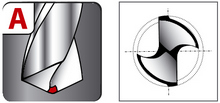 |
Tvar A: Zkrácený příčný břit Použití: Pro všechny obvyklé vrtání při použití vrtáků se silným jádrem, u velkých průměrů vrtáků při vrtání do plného materiálu. Výhody: Dobré středění při navrtávání, protože je zkrácený příčný břit o 1/10 průměru vrtáku a navíc je snížena potřebná síla pro posuv. Nevýhody: Přídavné broušení. |
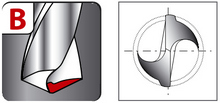 |
Tvar B: Zkrácený příčný břit s korigovaným hlavním břitem Použití: Pro vrtání do ocelí s vysokou pevností, pro manganové oceli s více než 10% Mn, pro tvrdé pružinové oceli a pro odvrtávání. Výhody: Necitlivost na nárazy, jednostranné zatížení a boční síly. U tenkostěnných součástí se nezasekává. Nevýhody: Vysoká síla na posuv, sklon k ŽÁDOSTI, zvýšené náklady na broušení. |
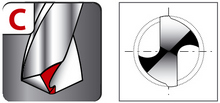 |
Tvar C: Křížové broušení Použití: Při vrtání s velmi silným jádrem do obzvlášť houževnatého a tvrdého materiálu a při vrtání hlubokých otvorů. Výhody: Dobré středění, nepatrná síla pro posuv. Lámáním třísek se zlepšuje jejich odvádění. Nevýhody: Správné nabroušení je možné pouze strojně. |
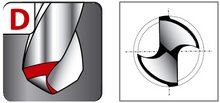 |
Tvar D: Broušení pro šedou litinu Použití: Pro vrtání do šedé litiny, temperované litiny a výkovků. Výhody: Prodloužené hlavní břity chrání řezné hrany, necitlivost na nárazy, dobré odvádění tepla - a tím zlepšená životnost. Nevýhody: Zvýšené náklady na broušení. |
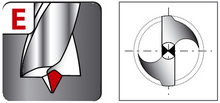 |
Tvar E: Středící hrot Použití: Pro vrtání do plechů a měkkých materiálů, pro slepé otvory s rovným dnem. Výhody: Dobré středění, nepatrné vytváření otřepů při provrtání, přesné vrtání do tenkých plechů a trubek, nezasekává se. Nevýhody: Citlivost na nárazy a jednostranné zatížení. Správné nabroušení je možné pouze strojně. |
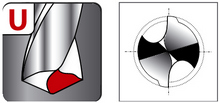 |
Tvar U: Zvláštní tvar Použití: Pro vrtání v automatizovaných preocesoch. Má úzkou drážku a silné jádro. Výhody: Velmi dobře se ústředny při využití nejvyšších řezných parametrů. Nevýhody: Vyžaduje vyšší náklady na broušení. |
Viz nabídku spirálových vrtáků RUKO v našem e-shopu.